2026-10-08
Rozdíl 0,02 mm v tlaku lemovacího válce může změnit 500 cpm plechovku na 3 procenta netěsnosti. To je realita za slovním spojením stroj na výrobu plechovek: nejde o jeden celek, ale o řetězec tvářecích, svařovacích, potahovacích, hrdlovacích a lemovacích stanic, které musí držet tolerance pohromadě. Praktický závěr je jednoduchý. Než porovnáte cenu, porovnejte jmenovitý rozsah průměrů plechovky, okno tloušťky pocínovaného plechu, kontrolu kvality švu a způsob výměny s vaším skutečným produktovým mixem.
Tento článek vysvětluje, co jednotlivé fáze dělají, která konfigurace stroje odpovídá kterému výstupnímu cíli a kde kupující po instalaci nejčastěji přicházejí o peníze.
Stroj na výrobu plechovek zahrnuje sekvenci operací, které začínají plochým svitkem pocínovaného plechu a končí utěsněnou, testovanou plechovkou. Každá fáze přidává toleranci, kterou musí další fáze absorbovat. Pokud se průměr tělesa posune o 0,05 mm, lemovací stanice může stále uzavřít šev, ale překrytí bude nerovnoměrné a riziko úniku stoupá.
Jmenovitá rychlost stroje je užitečná pouze v případě, že se s ní může shodovat předřazené a následné zařízení. Svářečka s rychlostí 300 cpm, která krmí svářečku s rychlostí 150 cpm, vytvoří problém s vyrovnávací pamětí, nikoli zisk z výroby.
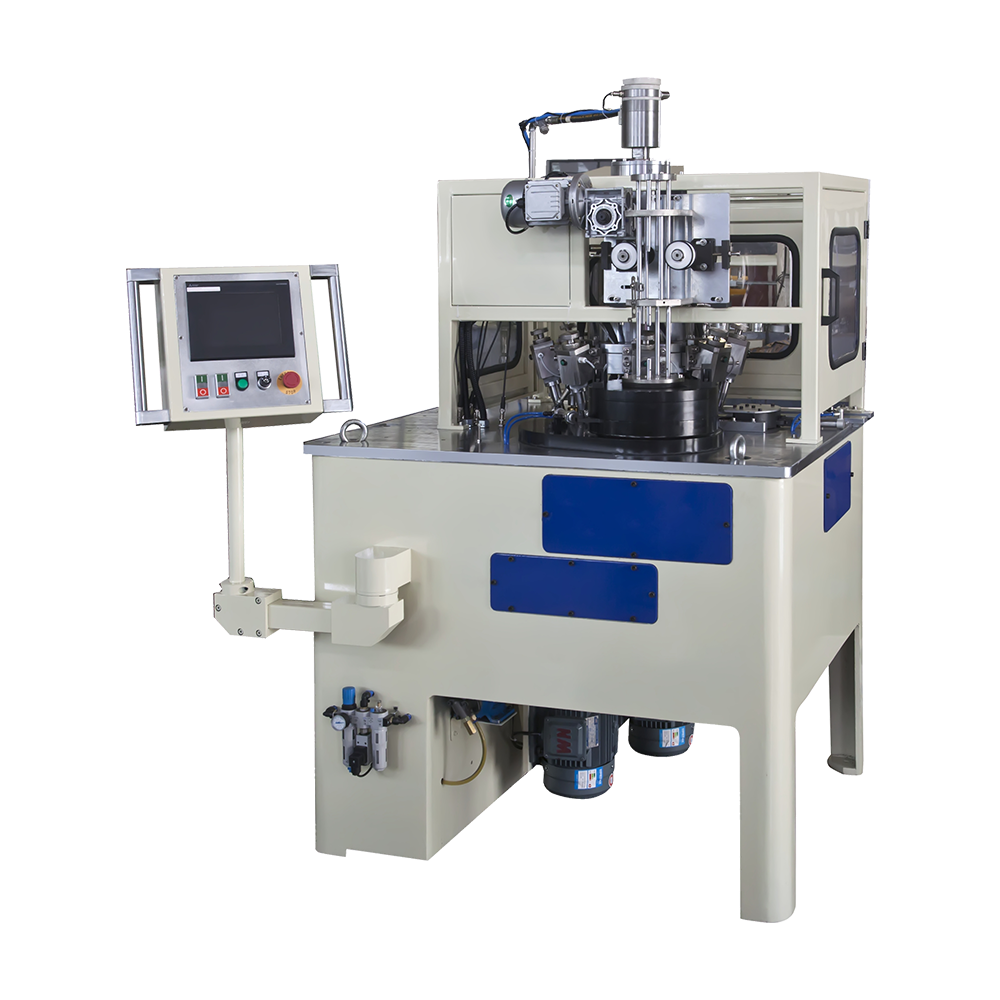
Jednostanicové stroje provádějí vždy jednu operaci, obvykle pro maloobjemové nebo nepravidelné velikosti plechovek. Třípolohové slučovače kombinují hrdlování, obrubování a spojování v jednom rámu, což snižuje prostor na podlaze a poškození při manipulaci. Slučovače se čtyřmi stanicemi přidávají obruby nebo druhý krok obrubování a jsou běžné pro plechovky na nápoje a potraviny při vyšších rychlostech.
U linky na potraviny nebo nápoje je často praktickým výchozím bodem třípolohový slučovač. Zvládá průměry plechovek od cca 52 mm do 200 mm a rychlosti od 120 do 300 cpm, v závislosti na pohonu a nástrojích.
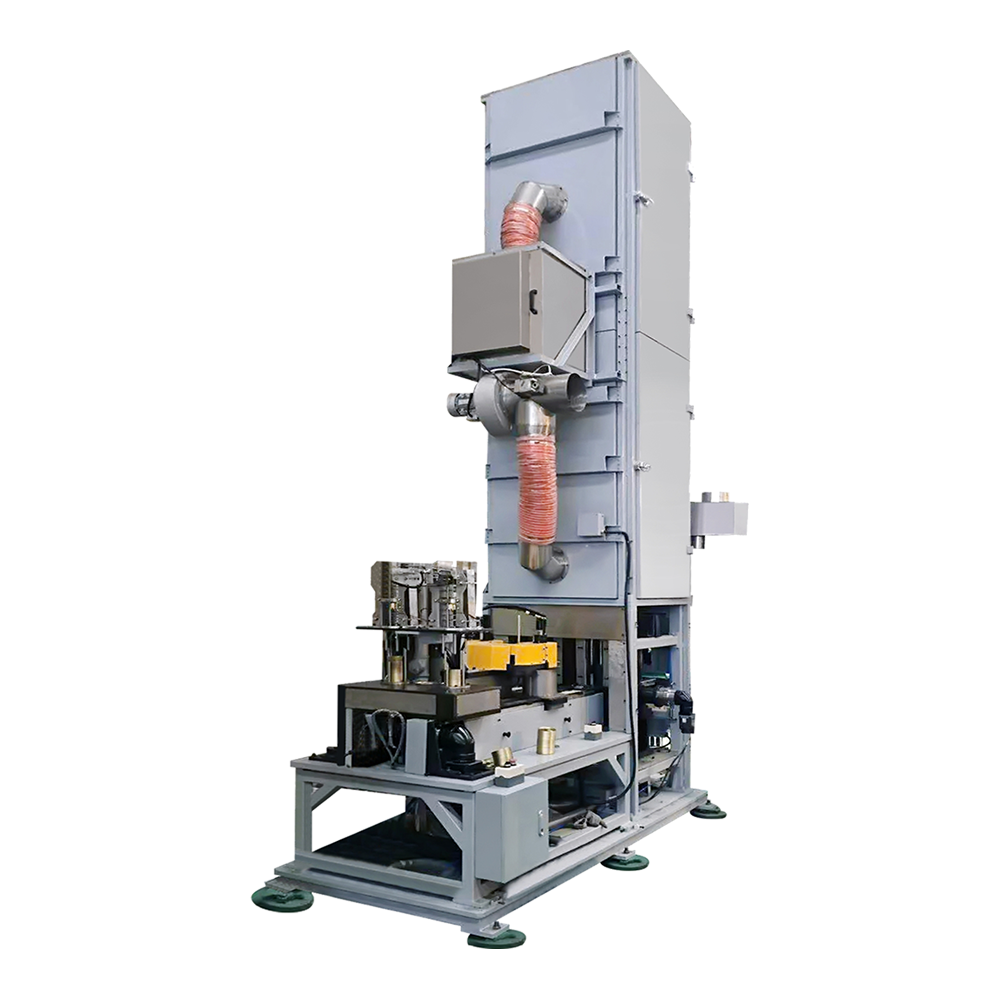
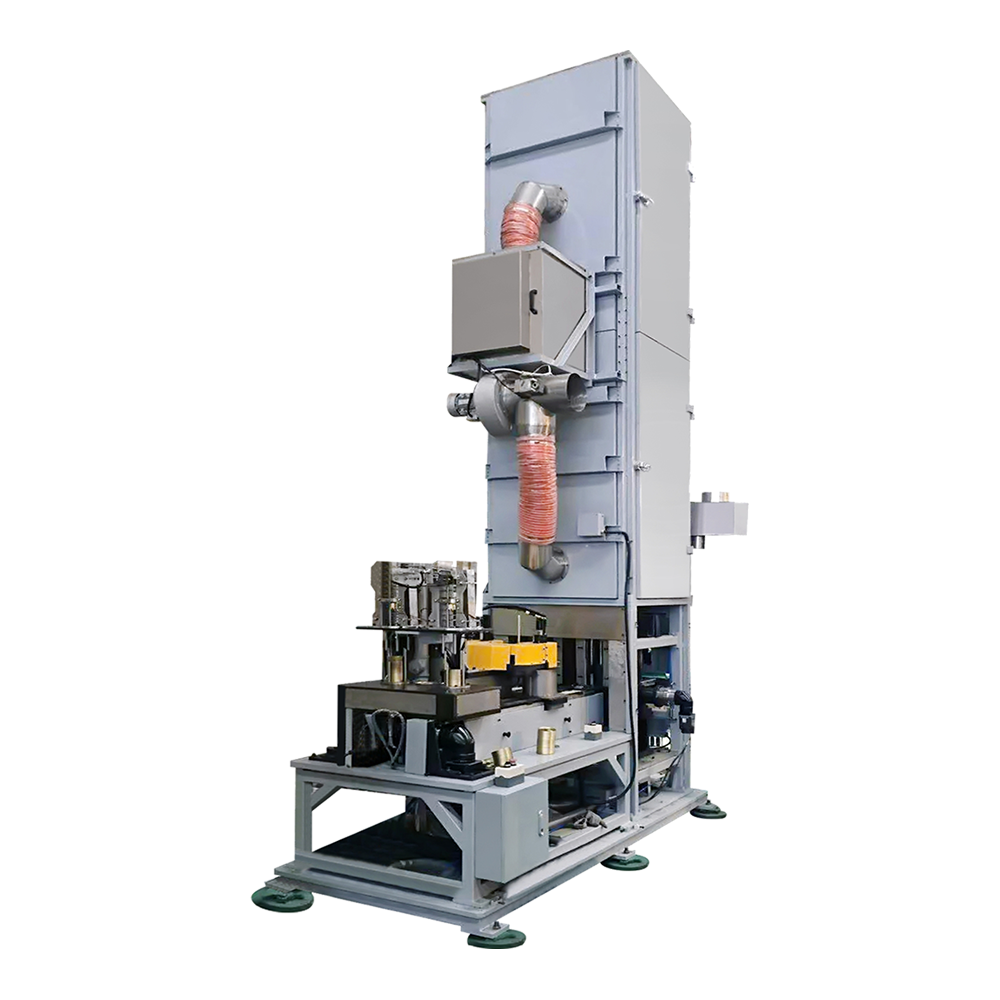
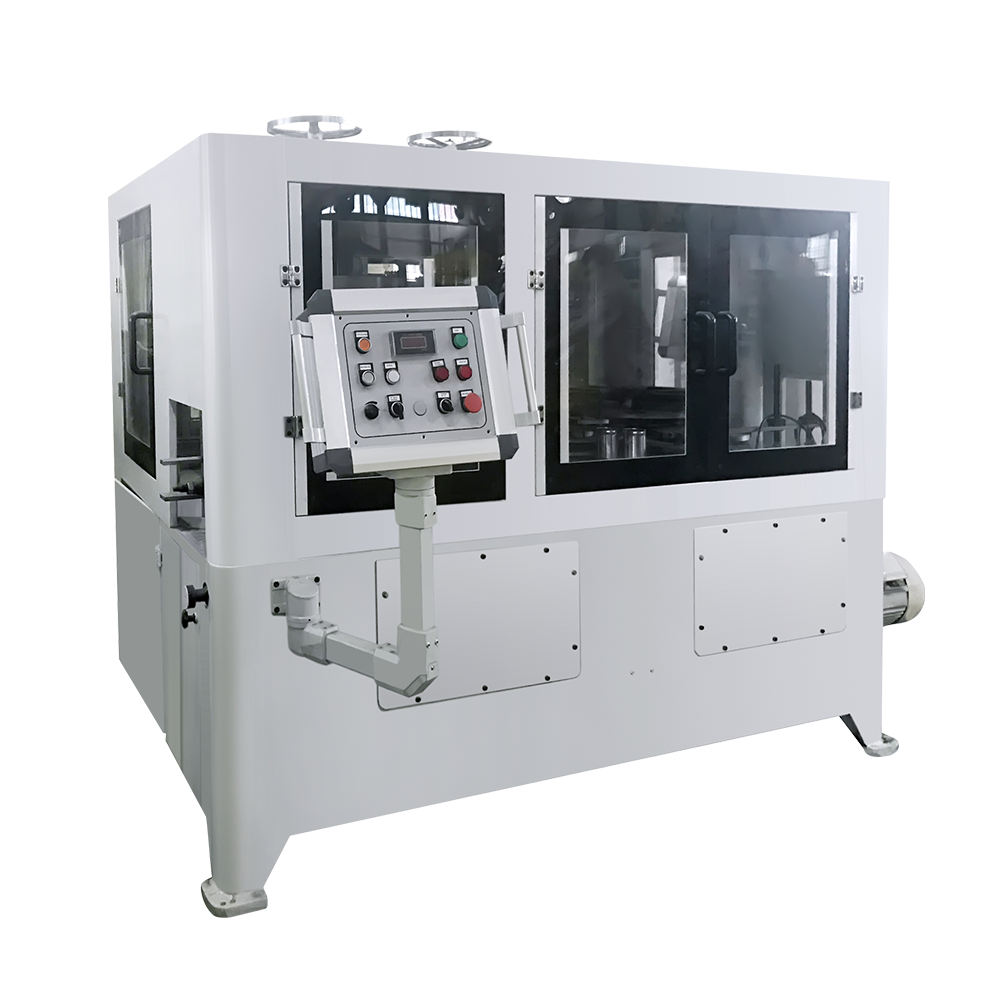 Automatický stroj na výrobu plechovek s lemováním obrubováním Zařízení na výrobu plechovek na potraviny a nápoje pro automatické hrdlování, obrubování a navlékání s více konfigurací hlavy a rychlosti pro různé velikosti plechovek. Zobrazit produkt →
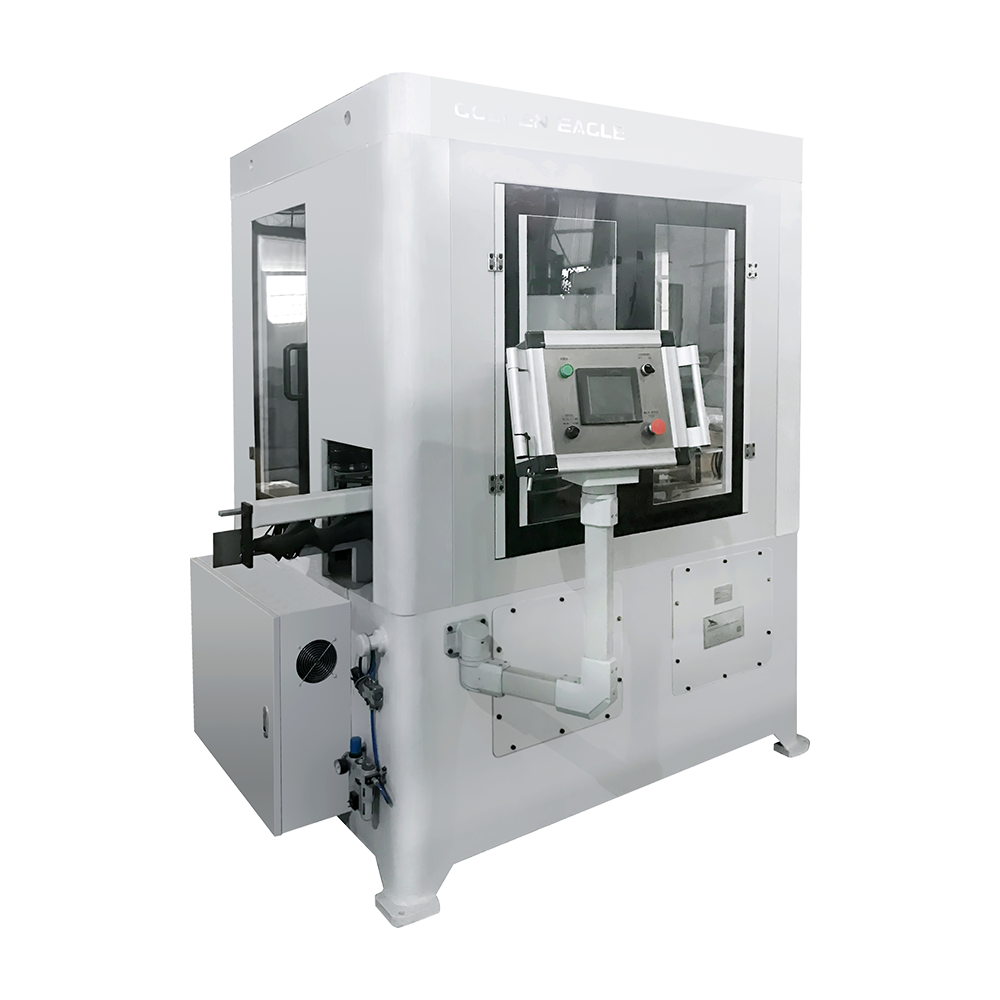
Pokud produktový mix obsahuje vyšší plechovky nebo vyžaduje před sešíváním obruby, přidá čtyřstanicový slučovač další formovací stanici bez druhého stroje. Je také snazší udržet konzistentní překrytí švů, když se délka těla často mění.
 Čtyřmístný stroj na výrobu lemování lemování lemování plechovek Přidá formovací stanici pro vyšší plechovky nebo obruby před sešíváním, což pomáhá udržovat překrytí švů při změně délky těla. Zobrazit produkt →
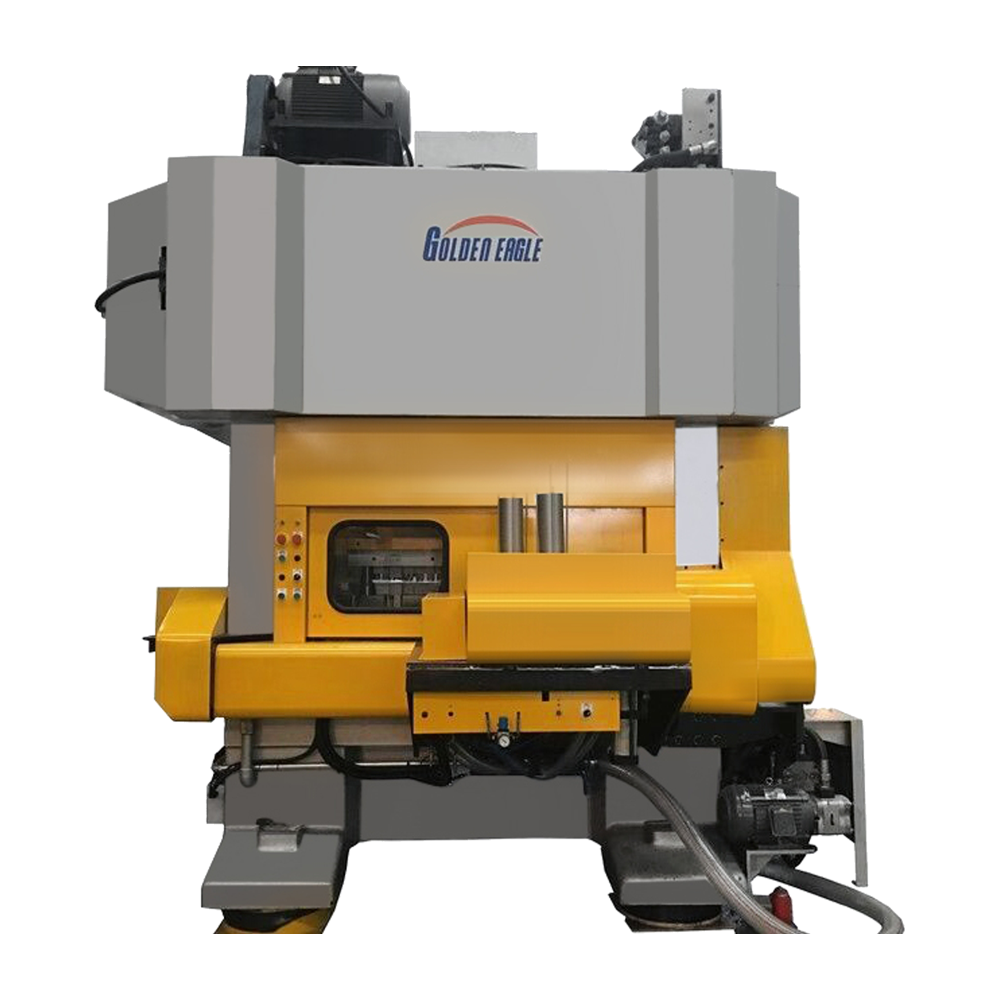
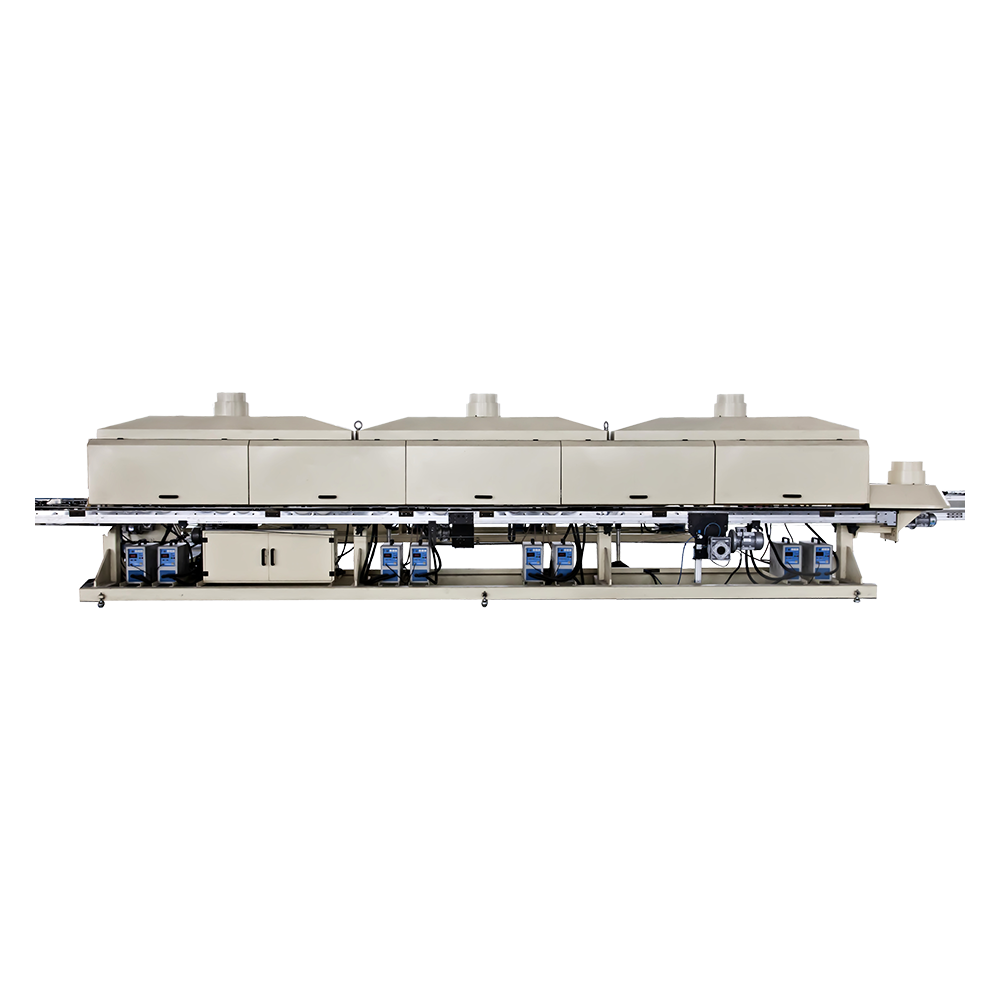
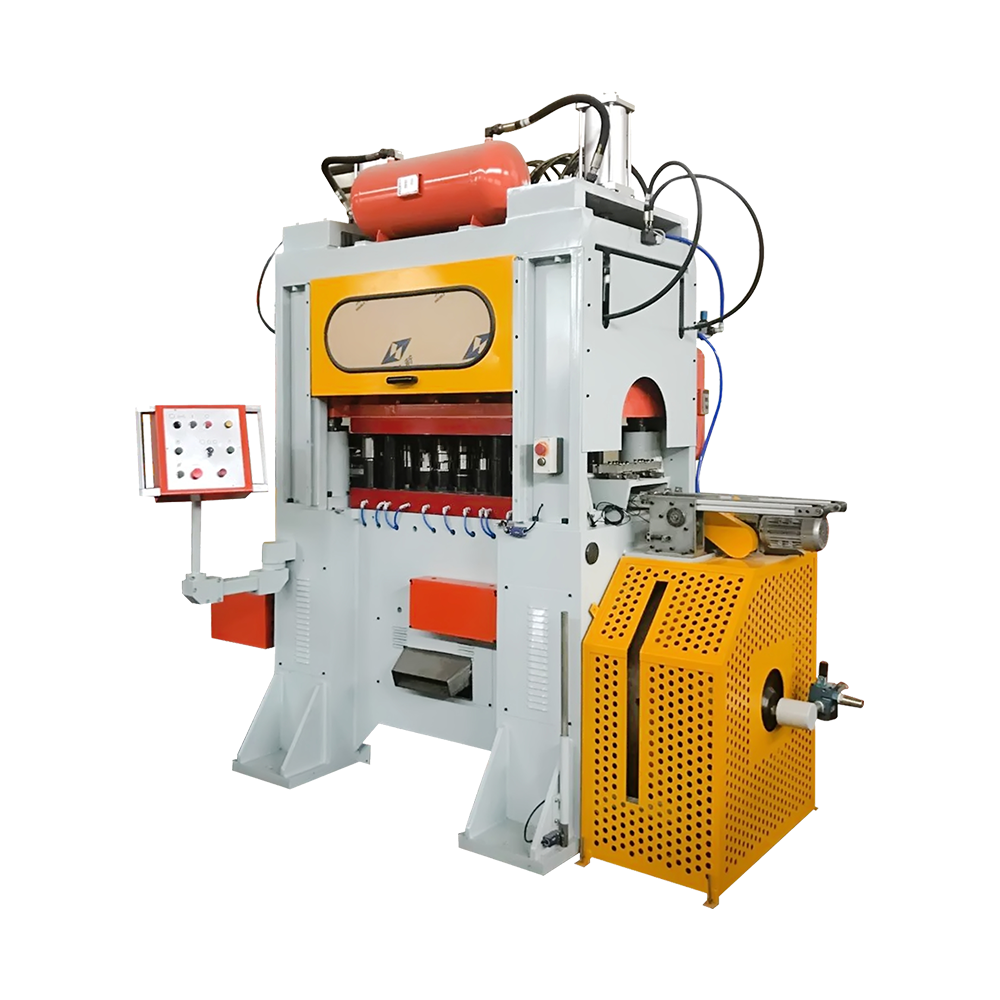
Další kritickou jednotkou je svařování. Automatická svářečka plechovek s rychlostí 500 cpm používá měděné drátěné elektrody a řízené překrývání k vytvoření bočního švu, který vydrží potahování, zužování a spojování bez praskání.
 GT10C-500 Automatická svářečka karoserií plechovek na plechovky Vysokorychlostní automatická svářečka na plechové plechy s výstupem 500 cpm a elektrodami z měděného drátu pro konzistentní boční švy. Zobrazit produkt →
Níže uvedená tabulka porovnává tři běžné konfigurace. Čísla jsou orientační a měla by být potvrzena podle skutečných testovacích údajů výrobce pro vaši velikost plechovky a specifikaci pocínovaného plechu.
| Parametr | Poloautomatická linka | Automatický slučovač | Vysokorychlostní trať |
|---|---|---|---|
| Tloušťka pocínovaného plechu | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Průměr plechovky | 52-180 mm | 52-200 mm | 52-300 mm |
| Jmenovitá rychlost | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Doba přechodu | 2-4 hodiny | 45-90 minut | 60-120 minut |
| Cíl tolerance švu | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operátoři za směnu | 4-6 | 2-3 | 1-2 |
Úzké pocínované okno není na závadu. Vysokorychlostní linky často provozují tenčí plech, protože tvářecí a svařovací stanice jsou navrženy tak, aby přesněji řídily roztažení a přívod tepla. Rizikem je nákup vysokorychlostní linky pro produktový mix, který vyžaduje časté změny velikosti, pak ztráta hodin při výměně a přestavbě.
Kapitálové náklady jsou pouze jedním řádkem v rovnici návratnosti. O tom, zda se do linky vrátí investice do dvou nebo pěti let, často rozhoduje práce, prostoje při přestavbě, náhradní životnost matrice a zmetkovitost. Níže uvedený graf ukazuje relativní profily nákladů a práce pro tři konfigurace.
| Konfigurace | Typický výstup | Relativní kapitálové náklady | Relativní cena práce |
|---|---|---|---|
| Poloautomatický | 30-60 cpm | ||
| Automatický slučovač | 120-300 cpm | ||
| Vysokorychlostní trať | 300-600 cpm |
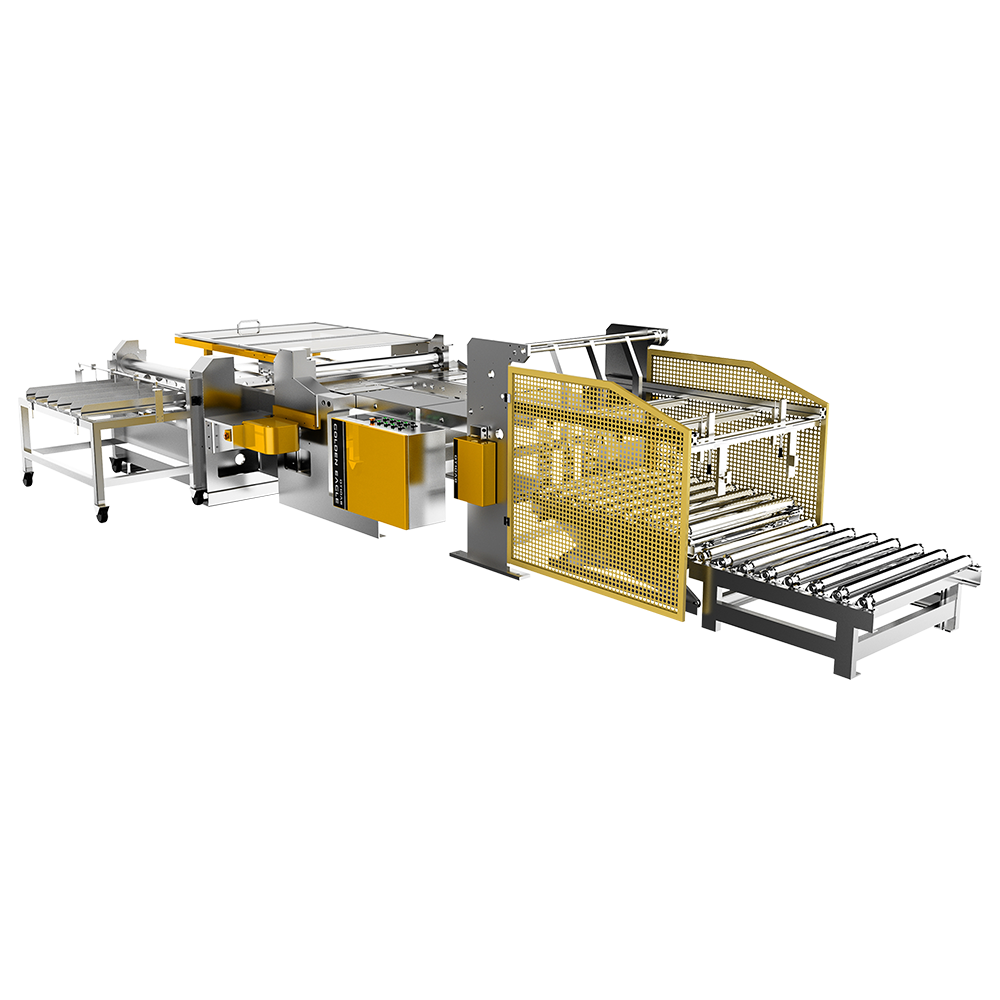
Poloautomatická linka může stát předem méně, ale potřebuje čtyři až šest operátorů na směnu a výměna může trvat půl dne. U závodu se třemi nebo více velikostmi plechovek týdně mohou náklady na práci a prostoje překročit cenový rozdíl během 18 měsíců. Vysokorychlostní linka se vyplatí pouze tehdy, když kniha objednávek podporuje dlouhé jízdy a zásoba pocínovaného plechu je konzistentní.
Většina problémů po instalaci není způsobena rozbitým strojem. Pocházejí z neodpovídajících nástrojů, nejasných kritérií přijatelnosti a chybějících náhradních dílů. Před podpisem zkontrolujte tyto body:
Podrobnější kontrolní seznam pro přizpůsobení funkcí stroje vašemu produktovému mixu naleznete v této příručce na výběr správného stroje na výrobu plechovek .
Stroj na výrobu plechovek je přesný nástroj a jeho doba provozu závisí na jednoduchém rytmu údržby. Denní kontroly by se měly týkat přítlaku svařovacího válce, opotřebení svařovací elektrody a míst mazání. Týdenní kontroly by měly zahrnovat trysku pro potahování bočních švů, povrch hrdla a napnutí hnacího řemene.
Ponechání náhradní sady lemovacích válečků, sestavy svařovací elektrody a kritických senzorů na místě může zkrátit dvoudenní odstávku na dvouhodinovou výměnu.
Technika za spolehlivou linkou pochází z let budování a servisu stejných rodin strojů. Zhejiang Jingying Food Machinery se sídlem v Zhoushan, Čína, vyrábí stroje na výrobu plechovek a formy od roku 1978. Společnost uvádí více než 350 zaměstnanců, více než 10 000 vyrobených strojů na výrobu plechovek a koncovek a certifikaci ISO 9001 a ISO 14001. Jeho konstrukční principy odkazují na KRUPP, SOUDRONIC a ALFONS-HAAR s úpravami na základě vlastních výrobních zkušeností.
Sortiment produktů společnosti Jingying pokrývá linky na potravinářské a nápojové plechovky, stroje na plechovky na mléko, zařízení na aerosolové plechovky, stroje na chemické plechovky, linky na uzávěry, systémy se snadným otevíráním, svářečky a konverzní lisovací formy. Společnost vyváží do Evropy, Asie, Afriky, Severní Ameriky, Jižní Ameriky a Oceánie. Kompletní nabídku jeho výbavy si můžete prohlédnout na Výrobní místo Jingying než požádáte o cenovou nabídku.
Nákup stroje na výrobu plechovky je rozhodnutím o kapacitě, nikoli nákupem podle katalogu. Začněte s velikostmi plechovek, které budete používat příští rok, tloušťkou pocínovaného plechu, kterou můžete spolehlivě získat, a dobou přechodu, kterou vaše kniha objednávek snese. Poté přiřaďte jmenovitou rychlost stroje, toleranci švu a sadu nástrojů s těmito skutečnostmi. Nejnižší cena za stroj je zřídka nejnižší cena za plechovku.
Související produkty
Společnost byla založena v roce 1978 a je jednou z největších známých společností pro zpracování strojů doma i v zahraničí.
Kategorie produktu
Kontaktní informace
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646